Una PCB puede superar una inspección visual y, aun así, presentar fallos eléctricos o no funcionar correctamente cuando se integra en el producto final. Por eso, durante la fabricación de una placa electrónica no basta con comprobar que los componentes están bien colocados y las soldaduras parecen correctas. También es necesario verificar las conexiones eléctricas y validar el comportamiento del circuito.
Para realizar estas comprobaciones existen diferentes sistemas de inspección y prueba, como la inspección óptica automatizada (AOI), los rayos X, el test en circuito (ICT) y el test funcional (Functional Test o FCT). Cada uno analiza aspectos diferentes del ensamblaje y permite detectar determinados tipos de defectos.
Elegir correctamente estos sistemas es importante para controlar la calidad, reducir los costes de reparación y evitar que unidades defectuosas lleguen al cliente. Además, el método de prueba condiciona decisiones de diseño, como la incorporación de puntos de test, la accesibilidad de las señales o la preparación de una fixture específica.
En esta guía analizamos cómo funciona cada sistema, qué defectos permite detectar, cuándo conviene utilizarlo y cómo combinarlo con otros métodos para definir una estrategia de validación adecuada para cada producto electrónico.
¿Qué sistemas de prueba se utilizan en la fabricación de una PCB?
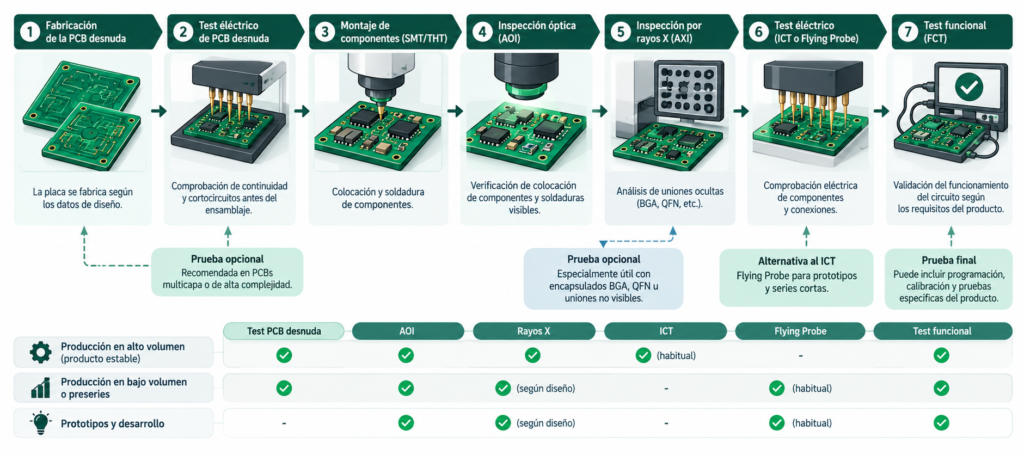
Durante la fabricación de una placa electrónica pueden realizarse controles en diferentes etapas. Algunos verifican la propia placa antes de montar los componentes; otros inspeccionan las soldaduras y el ensamblaje, mientras que los últimos comprueban el comportamiento eléctrico y funcional del dispositivo.
Los principales métodos son:
- Test eléctrico de la PCB desnuda: comprueba la continuidad de las pistas y la ausencia de cortocircuitos entre redes antes del ensamblaje.
- AOI (Automated Optical Inspection): inspecciona visualmente la colocación de componentes y las soldaduras visibles mediante cámaras y procesamiento de imágenes.
- Rayos X (AXI): permite examinar uniones y estructuras que quedan ocultas bajo determinados encapsulados.
- ICT (In-Circuit Test): verifica eléctricamente componentes y conexiones de la placa ensamblada.
- Flying Probe: realiza comprobaciones eléctricas mediante sondas móviles, sin necesitar una fixture específica de tipo cama de clavos.
- Functional Test (FCT): alimenta la placa y comprueba que sus funciones se comportan según los requisitos definidos.
Estos métodos no son equivalentes ni todos son necesarios en cualquier proyecto. La elección depende de la complejidad de la PCB, los encapsulados utilizados, el volumen de producción, el riesgo asociado a un fallo y los requisitos de calidad del producto.
Los criterios de aceptación de un ensamblaje deben definirse según los requisitos aplicables al producto y al proceso de fabricación. Para establecer una base técnica común, conviene consultar los estándares de la industria electrónica publicados por IPC, incluidos los relativos a ensamblajes soldados y aceptación de placas electrónicas.
1. Test eléctrico de la PCB desnuda
Antes de montar los componentes, conviene comprobar que la placa fabricada corresponde al diseño eléctrico previsto. Un defecto en las pistas puede provocar que una señal no llegue a su destino o que dos redes que deberían estar aisladas queden conectadas.
El test eléctrico de la PCB desnuda se realiza normalmente mediante equipos de sondas o sistemas de contacto que verifican las conexiones definidas en los datos de fabricación.
¿Qué defectos permite detectar?
Entre los problemas más habituales se encuentran:
- Pistas interrumpidas o circuitos abiertos.
- Cortocircuitos entre redes que deberían estar separadas.
- Determinados defectos de conexión entre capas.
- Errores de fabricación que alteran la continuidad eléctrica de la placa.
Esta prueba es especialmente relevante en PCBs multicapa, diseños con pistas finas y productos en los que un defecto interno puede resultar difícil de localizar una vez montados los componentes.
¿Cuándo conviene utilizarlo?
Es una comprobación previa al ensamblaje, no un sustituto del ICT ni del test funcional. Una PCB desnuda puede superar el test de continuidad y cortocircuitos y, posteriormente, presentar problemas por componentes incorrectos, soldaduras defectuosas o errores de firmware.
2. AOI: inspección óptica automatizada
La inspección óptica automatizada, conocida como AOI, utiliza cámaras, iluminación y algoritmos de procesamiento de imágenes para examinar la placa ensamblada. El sistema compara lo observado con los criterios de inspección programados y señala posibles defectos para su revisión.
Es una de las herramientas más habituales en líneas de montaje SMT porque permite inspeccionar rápidamente un gran número de placas de forma repetible.
¿Qué defectos detecta la AOI?
La AOI puede identificar, según el equipo y el programa de inspección:
- Componentes ausentes o colocados en una posición incorrecta.
- Desplazamientos y orientaciones incorrectas.
- Errores de polaridad visibles.
- Puentes de soldadura entre terminales accesibles.
- Determinados defectos de las soldaduras visibles.
- Componentes girados, inclinados o con defectos de colocación.
La capacidad real de detección depende de la resolución del sistema, la iluminación, el encapsulado, la geometría de las uniones y la calidad de la programación.
¿Qué limitaciones tiene?
La principal limitación es que la AOI inspecciona lo que puede observar ópticamente. No puede comprobar directamente las uniones ocultas bajo un BGA y tampoco demuestra que un circuito integrado funciona correctamente.
Una placa puede superar la inspección óptica y contener un componente con un valor incorrecto, una conexión eléctrica defectuosa que no sea visible o un error de firmware.
Por eso, la AOI debe entenderse como una herramienta de inspección visual automatizada, no como una validación eléctrica completa.
¿Cuándo conviene utilizar AOI?
Es especialmente útil en producciones SMT repetitivas, donde permite detectar defectos cerca de la etapa de montaje en la que se originan. También resulta interesante para reducir la dependencia de la inspección visual manual y obtener registros de los defectos detectados.
En muchas líneas de producción, la AOI se integra después de la colocación o de la soldadura por reflujo. La ubicación exacta depende del proceso y de los defectos que se quieran detectar.
Inspección por rayos X: comprobar las uniones ocultas
Los rayos X permiten examinar determinadas estructuras internas del ensamblaje sin retirar los componentes. La técnica resulta especialmente valiosa cuando el encapsulado impide observar directamente las soldaduras.
Mientras que la AOI analiza las características visibles de la placa, la inspección por rayos X permite obtener información sobre la geometría y la distribución de materiales en las zonas ocultas.
¿Qué defectos pueden detectarse?
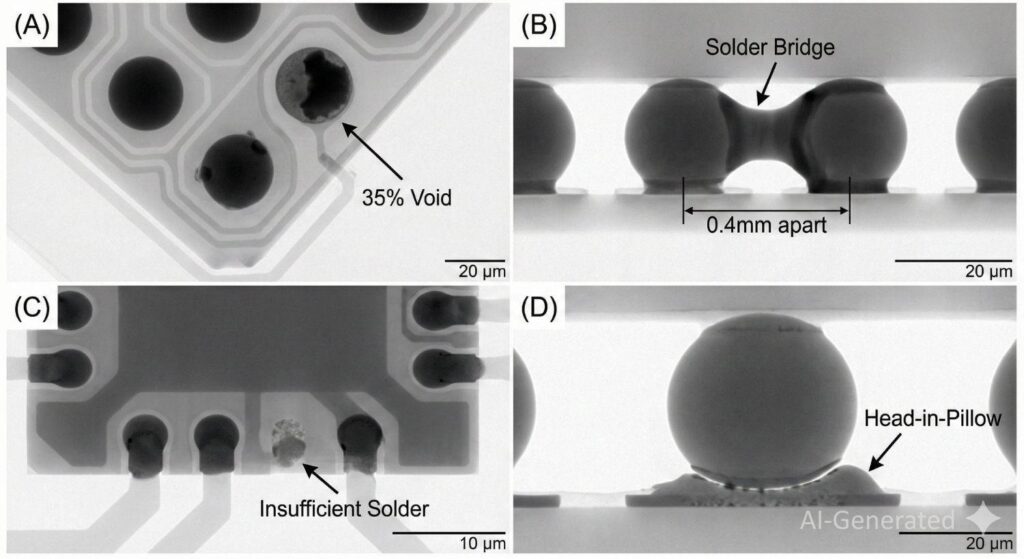
La inspección por rayos X puede ayudar a identificar:
- Puentes de soldadura ocultos.
- Ausencias o anomalías en determinadas uniones.
- Distribuciones irregulares de soldadura.
- Huecos o voids en ciertas uniones.
- Desalineaciones de bolas de soldadura y otros defectos geométricos.
La detección depende del tipo de encapsulado, la resolución, la orientación de la inspección y los criterios de aceptación. No todos los defectos pueden distinguirse de forma fiable mediante una única imagen.
¿Cuándo conviene utilizar rayos X?
Su uso es especialmente interesante cuando la PCB incorpora encapsulados como BGA, en los que las bolas de soldadura quedan debajo del componente, o determinados QFN y otros encapsulados con terminales inferiores.
También puede ser recomendable en productos con requisitos de fiabilidad elevados, cuando existen uniones ocultas críticas o cuando se necesita investigar un defecto que no puede aclararse mediante inspección óptica.
No obstante, una imagen de rayos X no demuestra por sí sola que la conexión tenga un comportamiento eléctrico correcto. La interpretación requiere criterios técnicos y, cuando corresponde, puede ser necesario complementar la inspección con pruebas eléctricas o funcionales.
La inspección por rayos X permite examinar zonas que no son accesibles a los sistemas ópticos, como determinadas uniones de soldadura bajo encapsulados BGA y QFN. La documentación técnica de Nordson DAGE sobre inspección por rayos X muestra ejemplos de los defectos y parámetros que pueden analizarse mediante esta tecnología.
ICT: test eléctrico en circuito
El test en circuito, o ICT (In-Circuit Test), comprueba determinadas propiedades eléctricas de la placa una vez ensamblada. Para ello utiliza puntos de contacto y un programa de pruebas diseñado para el circuito concreto.
En los sistemas tradicionales, una fixture con múltiples contactos —conocida como bed of nails o cama de clavos— permite acceder simultáneamente a numerosos puntos de prueba. También existen configuraciones con otras formas de contacto, según el equipo y el diseño.
A diferencia de la AOI, el ICT no se limita a observar la placa: realiza mediciones eléctricas sobre las redes y los componentes accesibles.
¿Qué defectos permite detectar?
Según la cobertura del equipo, el diseño y las pruebas programadas, el ICT puede detectar:
- Cortocircuitos entre redes.
- Circuitos abiertos y conexiones defectuosas.
- Componentes ausentes o determinados componentes incorrectos.
- Valores de resistencias, condensadores y otros elementos pasivos, cuando pueden medirse de forma fiable dentro del circuito.
- Algunos errores de montaje, orientación o conexión.
- Fallos en determinados dispositivos compatibles con técnicas de prueba específicas, como boundary scan.
No todos los componentes ni todas las redes pueden probarse de manera independiente. Las conexiones en paralelo, los circuitos integrados complejos, los componentes activos y las limitaciones de acceso pueden reducir la cobertura.
¿Qué ventajas ofrece?
Una de las principales ventajas del ICT es la posibilidad de localizar fallos eléctricos concretos de forma rápida y repetible. Cuando la prueba está bien diseñada, el resultado puede señalar la red, el componente o la condición eléctrica que no cumple los límites establecidos.
Esto facilita la reparación, el análisis de defectos recurrentes y el control de calidad durante la producción.
¿Qué limitaciones tiene?
La principal dificultad es la preparación del sistema. Un ICT tradicional requiere diseñar el acceso a los puntos de prueba, desarrollar el programa y fabricar una fixture compatible con la placa.
Por tanto, debe planificarse desde las primeras fases del diseño electrónico. Una PCB compacta sin puntos de prueba suficientes puede resultar difícil o costosa de comprobar mediante ICT.
Además, superar el ICT no garantiza que el firmware arranque correctamente, que las comunicaciones funcionen en condiciones reales o que el producto cumpla todas sus prestaciones.
¿Cuándo conviene utilizar ICT?
Es especialmente adecuado para diseños estables que se fabrican de forma repetitiva, sobre todo cuando el volumen permite amortizar el coste de la fixture y del desarrollo del programa.
También resulta interesante cuando se necesita una comprobación eléctrica rápida y una buena capacidad de diagnóstico de fallos de ensamblaje.
Functional Test: comprobar que la PCB funciona
El test funcional, conocido como FCT (Functional Test o Functional Circuit Test), verifica que la placa realiza las funciones para las que ha sido diseñada.
En lugar de limitarse a medir componentes o inspeccionar soldaduras, el sistema alimenta la placa y ejecuta una secuencia de pruebas que reproduce las condiciones de funcionamiento relevantes para el producto.
La prueba puede realizarse con una fixture, conexiones específicas, instrumentos de medida, software de control y equipos externos. Su complejidad depende de las funciones que deban validarse.
¿Qué permite comprobar?
Un test funcional puede incluir, entre otras operaciones:
- Verificación de las tensiones de alimentación.
- Comprobación del arranque del microcontrolador.
- Verificación de la programación y de determinadas funciones del firmware.
- Lectura de sensores y respuesta de entradas.
- Activación de salidas, relés o actuadores.
- Comunicación por UART, USB, Ethernet u otras interfaces.
- Pruebas de conectividad inalámbrica, cuando el banco dispone de los medios adecuados.
- Medición de señales analógicas y comprobación de límites.
- Calibración y almacenamiento de parámetros, cuando el proceso lo requiere.
La lista de funciones no debe definirse de forma genérica: cada prueba necesita unos estímulos, unas condiciones y unos límites de aceptación concretos.
¿Qué ventajas ofrece?
Su principal ventaja es que permite comprobar el comportamiento del circuito en condiciones representativas de su uso.
Por ejemplo, una PCB puede tener componentes correctamente montados y superar varias pruebas eléctricas, pero no detectar un sensor por un problema de firmware o no establecer una comunicación porque la configuración del dispositivo es incorrecta.
Un FCT bien diseñado puede detectar estos problemas si la secuencia de pruebas cubre las funciones afectadas.
¿Qué limitaciones tiene?
El resultado funcional suele indicar qué prueba ha fallado, pero no siempre identifica de forma inmediata la causa física del problema. Un fallo de comunicación, por ejemplo, podría deberse a un componente defectuoso, una soldadura, una configuración incorrecta o un error de firmware.
Además, un test funcional solo comprueba aquello que se ha incluido en el procedimiento. No garantiza que todas las condiciones posibles de funcionamiento, todos los defectos latentes o toda la vida útil del producto estén cubiertos.
¿Cuándo conviene utilizarlo?
Es especialmente recomendable cuando la placa incorpora firmware, sensores, comunicaciones, interfaces con el usuario o funciones que deben validarse como un conjunto.
También es habitual como etapa final de control antes de liberar una unidad para su integración o envío. En productos complejos puede combinarse con ICT para mejorar tanto la cobertura como la capacidad de diagnóstico.
Flying Probe: una alternativa para prototipos y series cortas
La prueba mediante sondas volantes (Flying Probe Test) comprueba conexiones eléctricas mediante sondas móviles que contactan con diferentes puntos de la placa de forma secuencial.
A diferencia del ICT tradicional con cama de clavos, no necesita una fixture con un contacto dedicado para cada punto de prueba. El equipo se programa para acceder a los puntos necesarios y realizar las mediciones definidas.
¿Qué ventajas ofrece?
La principal ventaja es que reduce la necesidad de fabricar una fixture específica. Esto puede resultar útil cuando el diseño todavía cambia o cuando las cantidades fabricadas son pequeñas.
También permite realizar pruebas eléctricas sobre determinadas redes y componentes, dependiendo de la capacidad del equipo y de la accesibilidad de los puntos.
¿Cuáles son sus limitaciones?
Como las sondas visitan los puntos de forma secuencial, la prueba suele ser más lenta que un ICT con múltiples contactos simultáneos. La cobertura depende de los puntos accesibles, el número de sondas, las capacidades del equipo y las pruebas programadas.
¿Cuándo conviene utilizarlo?
Suele ser una opción interesante para prototipos, preseries y producciones de bajo volumen, especialmente cuando no compensa asumir el coste inicial de una fixture ICT.
No sustituye automáticamente al test funcional: verifica condiciones eléctricas concretas, mientras que el FCT comprueba el comportamiento definido del producto.
ICT vs Functional Test: principales diferencias
Aunque ambos métodos se utilizan para validar placas ensambladas, responden a preguntas diferentes. El ICT se centra en las condiciones eléctricas que puede medir, mientras que el FCT verifica que las funciones definidas del producto se ejecutan correctamente.
| Criterio | ICT | Functional Test (FCT) |
|---|---|---|
| Objetivo | Verificar conexiones y características eléctricas | Verificar el funcionamiento del producto |
| Método | Mediciones eléctricas mediante puntos de prueba | Alimentación, estímulos y comprobación de respuestas |
| Detección de cortocircuitos y circuitos abiertos | Sí, dentro de la cobertura disponible | Puede detectar sus consecuencias, pero no siempre localizar la causa |
| Comprobación de componentes | Valores y condiciones eléctricas medibles | Comportamiento de los componentes dentro de la función probada |
| Firmware | Limitado a las capacidades de prueba disponibles | Puede comprobar arranque, comunicaciones y lógica funcional |
| Diagnóstico | Habitualmente más específico para los fallos eléctricos cubiertos | Puede requerir pruebas adicionales para localizar la causa |
| Preparación | Acceso eléctrico, fixture y programa de prueba, según el sistema | Procedimiento funcional, conexiones, software y fixture cuando sea necesaria |
| Aplicación habitual | Producción repetitiva con diseño estable | Validación funcional de unidades y control final de producción |
No existe un ganador universal. El ICT puede localizar un defecto eléctrico que el FCT solo manifiesta como un fallo de funcionamiento. Por su parte, el FCT puede detectar problemas de interacción entre firmware, sensores y comunicaciones que no quedan cubiertos por el ICT.
Cuando el riesgo de fallo lo justifica, ambos métodos pueden utilizarse de forma complementaria.
Comparativa de los principales sistemas de validación
La siguiente tabla resume qué aporta cada método y en qué circunstancias suele ser más interesante.
| Sistema | Qué comprueba principalmente | Cuándo utilizarlo |
|---|---|---|
| Test eléctrico de PCB desnuda | Continuidad y cortocircuitos en la placa sin componentes | Antes del ensamblaje |
| AOI | Componentes y soldaduras visibles | Líneas SMT y producción repetitiva |
| Rayos X | Uniones y estructuras ocultas | BGA, QFN y otras uniones no visibles cuando el riesgo lo justifica |
| ICT | Características eléctricas de la placa ensamblada | Producción estable y pruebas eléctricas repetibles |
| Flying Probe | Conexiones eléctricas mediante sondas móviles | Prototipos, preseries y lotes pequeños |
| Functional Test | Funciones del circuito bajo condiciones definidas | Placas con firmware, interfaces y funciones específicas |
Es importante interpretar correctamente esta comparación: AOI y rayos X son principalmente métodos de inspección; ICT y Flying Probe realizan comprobaciones eléctricas; y el FCT valida el comportamiento funcional definido en el plan de pruebas.
Por ello, no todos los métodos deben aplicarse obligatoriamente a todas las placas. La estrategia adecuada es aquella que cubre los riesgos relevantes del producto con un coste y un tiempo de producción razonables.
¿Qué combinación de pruebas necesita una PCB?
La selección depende de varios factores: complejidad del circuito, encapsulados utilizados, volumen de producción, requisitos de fiabilidad y consecuencias de una posible avería.
Prototipos y primeras unidades
Durante el desarrollo inicial, el diseño puede cambiar con frecuencia. En esta fase suele ser conveniente combinar inspección visual, comprobaciones eléctricas y pruebas funcionales sobre las funciones críticas.
La inspección por rayos X puede añadirse cuando existen encapsulados con uniones ocultas que lo justifiquen. Flying Probe puede resultar útil para comprobar conexiones eléctricas sin invertir inicialmente en una fixture ICT dedicada.
Producción de bajo volumen
En series pequeñas interesa controlar el coste de preparación de las pruebas. La AOI, las comprobaciones eléctricas y el test funcional pueden cubrir buena parte de las necesidades, mientras que Flying Probe puede ser una alternativa al ICT tradicional.
La decisión de incorporar rayos X debe basarse en los encapsulados, los riesgos de soldadura y los requisitos de calidad acordados.
Producción media y alta
Cuando el diseño está estabilizado y las unidades se fabrican de forma repetitiva, puede tener sentido invertir en una fixture ICT y en un banco de test funcional específico.
La AOI permite inspeccionar rápidamente los defectos visibles. Los rayos X se incorporan cuando las uniones ocultas requieren inspección. El ICT comprueba los fallos eléctricos cubiertos por su programa y el FCT valida las funciones del producto.
La combinación concreta dependerá de la cobertura conseguida, el coste por unidad y el riesgo residual.
Productos de alta fiabilidad
En productos donde un fallo puede tener consecuencias importantes, la estrategia debe definirse a partir de los riesgos, los requisitos normativos y los criterios de aceptación aplicables.
Puede ser necesario combinar inspección óptica, rayos X, pruebas eléctricas, test funcional y otros ensayos específicos. Sin embargo, aumentar el número de pruebas no garantiza automáticamente una mayor fiabilidad: cada una debe responder a un riesgo identificable y tener criterios de aceptación definidos.
Diseñar la PCB pensando en las pruebas
Uno de los errores más costosos consiste en definir los sistemas de validación cuando el diseño electrónico ya está terminado. Algunas pruebas, especialmente el ICT, necesitan condiciones de acceso que deben contemplarse durante el diseño de la placa.
La estrategia de prueba debe formar parte de las decisiones de hardware desde las primeras fases del desarrollo.
Reservar puntos de test
Conviene identificar las señales y redes que necesitan verificarse durante la fabricación. Según la estrategia definida, pueden reservarse puntos de prueba para alimentación, masa, señales de control, interfaces de comunicación y otras redes críticas.
Estos puntos deben diseñarse teniendo en cuenta las dimensiones, la separación, la accesibilidad y los requisitos del sistema de contacto que se vaya a utilizar.
No es necesario llevar todas las señales a puntos de prueba independientes. La selección debe responder a la cobertura de diagnóstico requerida y a las limitaciones del circuito.
Facilitar el acceso a las señales
La distribución de componentes puede dificultar el contacto de las sondas o el uso de una fixture. También conviene tener en cuenta los componentes situados en ambas caras, la altura de los elementos y las zonas donde debe apoyarse la placa.
Si se prevé utilizar una cama de clavos, estas restricciones deben comunicarse durante el diseño del layout.
Definir qué debe comprobar cada prueba
Antes de fabricar la primera serie, conviene documentar qué se quiere verificar, cómo se realizará la comprobación y qué límites determinan si una unidad es válida.
Por ejemplo, comprobar una alimentación no consiste simplemente en medir una tensión: hay que definir las condiciones de carga, los márgenes admisibles y los puntos donde se realizará la medición.
Del mismo modo, un test funcional de comunicaciones debe especificar la interfaz, el procedimiento de conexión, la respuesta esperada y el criterio de aceptación.
Diseñar pensando en la fabricación en serie
Los métodos de prueba deben ser repetibles y compatibles con el proceso de producción. También es recomendable registrar los resultados, identificar las unidades probadas y conservar información suficiente para investigar fallos recurrentes.
Una estrategia bien definida permite detectar defectos antes de que lleguen al cliente y facilita mejorar el proceso cuando aparecen incidencias.
La estrategia de validación debe planificarse desde las primeras fases del diseño. Además de reservar puntos de test y facilitar el acceso a las señales críticas, conviene preparar la placa para que pueda ensamblarse, inspeccionarse y probarse de forma repetible. En nuestra guía sobre cómo preparar una PCB para fabricación profesional explicamos los aspectos que deben revisarse antes de pasar a producción.
Antes de liberar los archivos de una PCB, conviene revisar no solo las reglas eléctricas y de fabricación, sino también cómo se comprobará la placa una vez ensamblada. Incluir los puntos de test y las necesidades de validación en esta revisión ayuda a evitar modificaciones posteriores. Puedes utilizar nuestro checklist antes de enviar una PCB a fabricación como apoyo.
Errores habituales al definir un plan de pruebas
Algunos errores pueden reducir considerablemente la eficacia de los controles de calidad.
Confiar únicamente en la AOI. Una inspección visual satisfactoria no demuestra que todas las conexiones eléctricas sean correctas ni que el circuito funcione.
Utilizar el FCT como única prueba sin analizar su cobertura. Una prueba funcional puede detectar un fallo, pero no necesariamente identificar su origen ni comprobar todas las redes y componentes.
Diseñar la PCB sin prever puntos de prueba. Esto puede limitar la cobertura del ICT o encarecer la adaptación posterior del sistema.
Solicitar rayos X sin definir los criterios de aceptación. La inspección de una unión oculta debe interpretarse de acuerdo con criterios técnicos apropiados para el encapsulado y la aplicación.
No documentar los límites de aceptación. Una prueba necesita condiciones reproducibles y resultados que permitan decidir de forma objetiva si la unidad cumple los requisitos.
Aplicar el mismo plan a todos los productos. La estrategia debe adaptarse al diseño, los defectos previsibles, el volumen de producción y el riesgo de cada aplicación.
Conclusión: ICT y Functional Test son complementarios
Elegir un sistema de prueba para una PCB no consiste en decidir qué tecnología es mejor en términos absolutos. Se trata de identificar qué defectos deben detectarse, qué funciones necesitan validarse y qué combinación de métodos ofrece una cobertura adecuada.
La AOI permite inspeccionar componentes y soldaduras visibles; los rayos X ayudan a examinar uniones ocultas; el ICT verifica condiciones eléctricas concretas; Flying Probe facilita determinadas comprobaciones eléctricas sin una fixture ICT tradicional; y el Functional Test comprueba el comportamiento del circuito bajo las condiciones definidas.
En muchos productos, la mejor estrategia consiste en combinar varios de estos métodos. La clave es planificarlos desde el diseño electrónico, definir criterios de aceptación medibles y comprobar que las pruebas cubren los riesgos relevantes antes de iniciar la producción.
En KensoCircuits ayudamos a desarrollar productos electrónicos teniendo en cuenta tanto el diseño de la PCB como su fabricación, validación y preparación para producción. Integrar estos aspectos desde el principio permite tomar mejores decisiones técnicas y reducir las dificultades durante la industrialización.
¿Necesitas definir las pruebas de fabricación de tu PCB?
Si estás desarrollando una placa electrónica y necesitas decidir qué puntos de prueba incorporar, qué método de validación utilizar o cómo preparar el diseño para su fabricación en serie, nuestro equipo puede ayudarte a evaluar las necesidades del proyecto.
Contacta con KensoCircuits para estudiar tu diseño y definir una estrategia de validación acorde con sus requisitos.
Preguntas frecuentes sobre ICT, Functional Test, AOI y rayos X
¿Cuál es la diferencia entre ICT y Functional Test?
El ICT comprueba características eléctricas de componentes y conexiones accesibles de la placa. El Functional Test alimenta el circuito y verifica que las funciones definidas se ejecutan correctamente. Ambos métodos pueden complementarse.
¿La AOI sustituye al ICT?
No. La AOI inspecciona características visibles mediante cámaras, mientras que el ICT realiza mediciones eléctricas. Una placa puede superar la AOI y presentar un defecto eléctrico que solo se detecte mediante otra prueba.
¿Cuándo es necesario utilizar rayos X en una PCB?
Es especialmente útil cuando existen uniones ocultas, como las de encapsulados BGA, o cuando determinados encapsulados inferiores presentan riesgos que requieren inspección interna. Su necesidad depende del diseño y de los requisitos de calidad.
¿Qué método es más adecuado para fabricar pocas unidades?
Flying Probe puede ser una opción interesante porque evita la necesidad de una fixture ICT tradicional con múltiples contactos. La decisión debe tener en cuenta el tiempo de prueba, la cobertura necesaria y las funciones que deban validarse.
¿Es suficiente realizar un test funcional antes de enviar una PCB?
No necesariamente. El FCT solo cubre las funciones y condiciones incluidas en el procedimiento. Puede ser conveniente complementarlo con AOI, ICT, rayos X u otras pruebas, según los riesgos del producto.
¿Cuándo debe planificarse la estrategia de test?
Durante las primeras fases del diseño electrónico. Así es posible incorporar puntos de prueba, facilitar el acceso a señales críticas y prever las necesidades de fixtures, programación y validación antes de fabricar la primera serie.
Si estás desarrollando una placa electrónica y necesitas decidir qué puntos de prueba incorporar, qué método de validación utilizar o cómo preparar el diseño para su fabricación en serie, nuestro equipo puede ayudarte a evaluar las necesidades del proyecto.